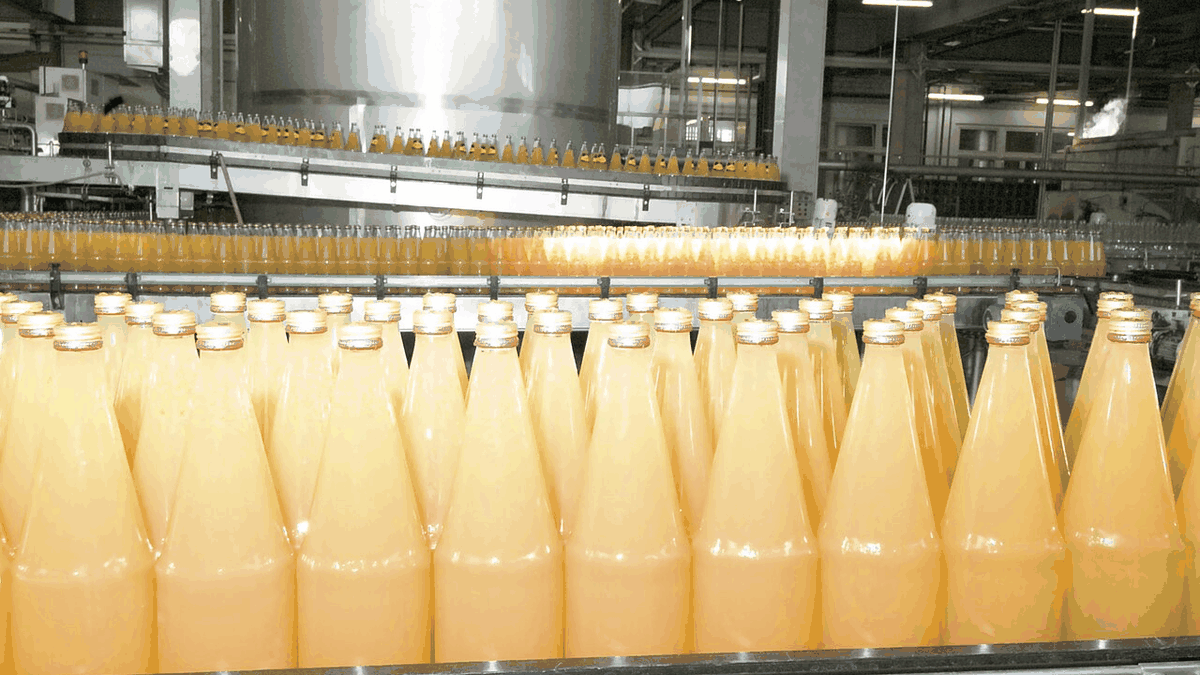
7 月 3 日,果酱车间的无菌袋灌装线改造完成,主要动了两处:加了一台在线称重,把原来的体积计量改成重量闭环;袋口加了一个清洗工位,灌装后残留的酱体在封口前被冲掉。
精度上的变化是可量化的:20kg 袋的标准差从 ±0.8% 收到 ±0.3%,也就是每袋误差从 160g 降到 60g 以内。7 月 3 日试产 40 袋,实测 19.94–20.06kg,全部落在公差内。
袋口清洗这一项解决的是老问题:以前封口处残留果酱,运输颠簸后容易在袋口结一层薄膜,客户开袋时觉得不干净。现在封口前用 85℃ 清水冲 2 秒再吹干,开袋是干净的。
改造后单线产能从每小时 120 袋降到 105 袋,因为多了称重与清洗两个动作。车间的处理办法是把灌装与封口拆成两段,封口单独排班,日产能反而从 1.9 吨提到 2.1 吨。
无菌袋灭菌用 2% 过氧化氢,袋口温度 45℃,杀菌后热风烘干 6 秒。7 月 3 日试产的 40 袋做了 7 天保温试验,37℃ 下无胀袋,微生物结果阴性。
改造投入是两台设备加一条输送线,合计 38 万元,按每年 60 万袋摊,每袋增加 0.6 元。车间把这笔成本单列在报价单的包装栏,客户能看到明细。
无菌袋分 20kg 与 5kg 两种,阀门是 2 英寸蝶阀,接口按客户灌装线尺寸配。7 月试产的 40 袋里,两种规格各 20 袋。
保温试验的 40 袋放在 37℃ 库 7 天,每天记一次。第 7 天开袋检测,菌落总数低于 10 CFU/g,霉菌未检出,记录编号 WS-2607-03。
蝶阀密封圈是三元乙丙,耐 90℃ 热水,每次灌装前蒸汽过 30 秒。阀门拆洗每周一次,拆下的密封圈查裂纹,有裂纹就换。
CIP 走了两套程序:一套洗管路,一套洗灌装头。碱洗 80℃、30 分钟,酸洗 60℃、20 分钟,最后无菌水冲 15 分钟,电导率降到 1 以下才开机。
客户反馈里最常提袋口残留,这次改完拍了开袋视频发过去。两家客户 7 月下了试单,各 200 袋,用完没有投诉。
灌装间的洁净度按十万级做,换气 15 次/小时,进出要换鞋、戴发帽。7 月改造时把回风口挪到地面,减少地面粉尘扬起,验收时测了尘埃粒子。